
- 联系:米经理
- 手机:13069364703
- 电话:0373-5858852
- 网址:http://bengbu.xxinsert.com/
- 地址:河南省新乡市经济技术开发区经纺路与永兴街交叉口向南50米3号
无尾螺套安装缺陷排查 螺纹装配异常处理
来源:http://bengbu.xxinsert.com/news1145733.html发布时间:2026-10-10
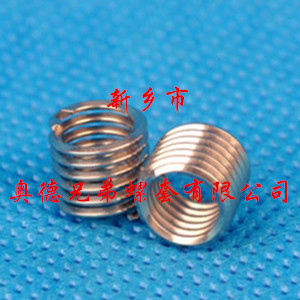
蚌埠无尾螺套摒弃传统带尾结构,无需断尾处理,适配盲孔、深孔与自动化批量加工场景,是精密设备螺纹加固与修复的常用配件。由于缺少尾部牵引定位辅助,蚌埠无尾螺套对装配手法、孔位精度要求更高,加工过程容易出现隐性装配问题。规范排查流程、及时处理螺纹装配异常,可降低后期螺纹松动、咬合失效等问题的发生概率。
一、无尾螺套常见安装缺陷类型
无尾螺套在施工中多发的安装缺陷集中在四类。装配歪斜问题普遍,无定位结构引导容易出现入孔偏角,造成螺套单边贴合、局部牙纹挤压变形。孔位清洁不到位,残留铁屑与毛刺容易引发牙纹卡滞,旋入阻力不均匀。其次是装配深度失控,包含螺套凸出孔面、过度下沉两种情况,会改变螺纹咬合长度。另外底孔攻牙不规整、孔径偏差,会造成螺纹装配间隙异常,长期使用出现松旷现象。
二、螺纹装配异常排查方法
完整排查分为前置、事中、完工三个阶段。前置阶段重点检查底孔状态,核对孔壁平整度、孔径规格,清理内部杂质与孔口毛刺。装配过程实时观察旋入手感,均匀顺滑为正常状态,阻力忽大忽小需立即停止作业,排查牙纹错位、卡屑问题。完工后采用配套螺栓试拧检测,通过咬合顺畅度判断装配质量,存在卡点、晃动、拧入卡顿即可判定为装配异常。批量生产需增加首件校验,统一工装与施工标准。
三、装配缺陷对应处理方案
针对轻微歪斜、局部卡牙,可反向退出螺套,调整垂直角度后重新匀速旋入,修正咬合轨迹。杂质卡顿问题需清理孔位,排除异物后再次装配,避免硬性挤压损伤牙纹。装配深度偏差可微调施工行程,将螺套控制在标准孔位区间。孔径、牙型不规整引发的间隙异常,需重新修整底孔与螺纹,匹配适配规格配件完成二次装配。
规范的排查与处理工艺可减少无尾螺套装配不良问题。针对薄壁、盲孔、精密工件的复杂螺纹装配工况,如需细化施工工艺或选型方案,可咨询获取技术参考。
上一个:
自锁型钢丝螺套适用振动设备工况
相关标签:
相关新闻
- 自锁型钢丝螺套适用振动设备工况2026-10-02
- 钢丝螺套螺纹修复方法 铝件滑丝处理方案2026-09-25
- 插销螺套和自攻螺套承载力差异解析2026-09-18
- 自攻螺套内外牙结构解析 承重工况适配2026-09-11
相关产品


 豫公网安备41070002000160号
 13069364703

 点击咨询
